


CNC ماشىنا سىگنال چىرىغىCNC ماشىنا ئەسۋابلىرىنى ئىشلىتىش جەريانىدا مۇھىم بىخەتەرلىك ئاگاھلاندۇرۇش سىگنالى. ئۇلار ئاۋازلىق ئىنكاس (مەسىلەن، بىپ ياكى ئاگاھلاندۇرۇش ئاۋازى) ئارقىلىق ئىشلەتكۈچىلەرنى ئۈسكۈنىلەرنىڭ ئىشلىتىش ئەھۋالىدىن خەۋەردار قىلىدۇ. ئاگاھلاندۇرۇش چىرىغىنىڭ نورمال ئاۋازى ئۈسكۈنە خاتالىقىنى دەرھال بايقىغىلى بولىدىغان-بولمايدىغانلىقى بىلەن بىۋاسىتە مۇناسىۋەتلىك بولۇپ، ماشىنا ئەسۋابلىرىنىڭ بىخەتەر ئىشلىشىگە كاپالەتلىك قىلىدۇ. ئاۋازنىڭ يوقلۇقى ياكى ئۈزۈلۈپ قالغان ئاۋاز قاتارلىق نورمالسىز ئاگاھلاندۇرۇش چىرىغىنىڭ ئاۋازى پەقەت ئاسراش ئۈنۈمىگە تەسىر كۆرسىتىپلا قالماي، يەنە بىخەتەرلىك خەۋپىمۇ پەيدا قىلىشى مۇمكىن. بۇ ماقالىدە نورمالسىز ئاگاھلاندۇرۇش چىرىغىنىڭ ئالامەتلىرى چۈشەندۈرۈلىدۇ ھەمدە ئۈسكۈنىلەرنى ئاسراش خادىملىرىنىڭ مەسىلىلەرنى ئۈنۈملۈك ھەل قىلىشىغا ۋە ماشىنا ئەسۋابلىرىنىڭ مۇقىم ئىشلىشىگە كاپالەتلىك قىلىشىغا ياردەم بېرىش ئۈچۈن سىستېمىلىق مەسىلە ھەل قىلىش ۋە رېمونت قىلىش جەريانى تەمىنلىنىدۇ.
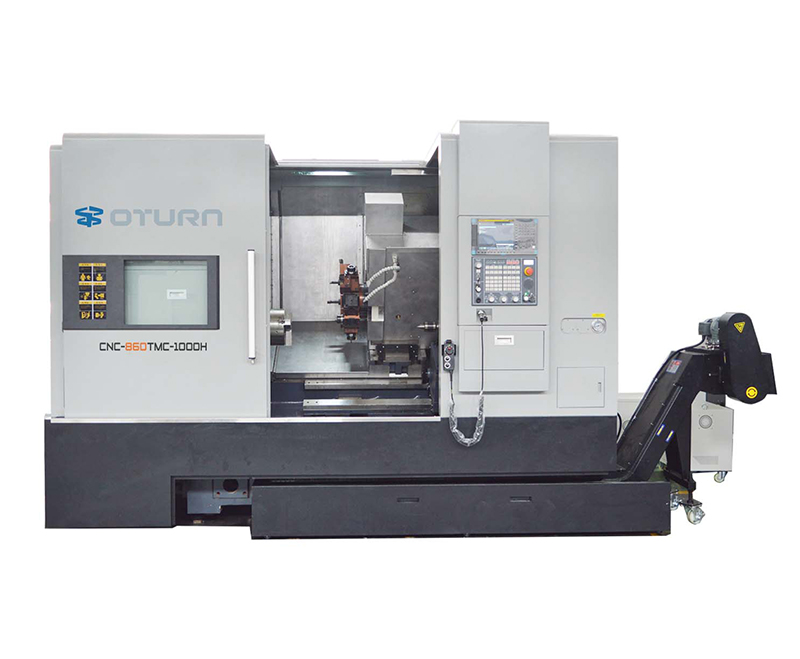
نورمالسىز سىگنال چىرىغىنىڭ ئورتاق ئالامەتلىرى ۋە مەسىلىلىرىنى ھەل قىلىش
نورمالسىز ئاگاھلاندۇرۇش چىرىغىنىڭ ئاۋازى كۆپىنچە ئۈچ خىل ئۇسۇلدا ئىپادىلىنىدۇ:
· ئاۋاز يوق: بۇ ئادەتتە ئاۋاز چىقىرىش ئۇلىنىشى ئۈزۈلۈپ قالغان ياكى توك مەنبەسى مەسىلىسى سەۋەبىدىن كېلىپ چىقىدۇ.
· شاۋقۇن ياكى بۇرمىلىنىش: بۇ ئادەتتە قوڭغۇراق ياكى ياڭراتقۇ قاتارلىق ئاۋاز چىقىرىدىغان زاپچاسلارنىڭ كونىرىشى ياكى بۇزۇلۇشى، ياكى توك مەنبەسىنىڭ توك بېسىمىنىڭ مۇقىم بولماسلىقى سەۋەبىدىن كېلىپ چىقىدۇ.
· ئۈزۈلۈپ-ئۈزۈلۈپ تۇرىدىغان ياكى ئۈزۈلۈپ قالىدىغان ئاۋاز: بۇ كۆپىنچە سىگنال يەتكۈزۈش لىنىيىسىدىكى ناچار ئالاقىلىشىش ياكى مۇقىمسىز ئۇلىنىشتىن كېلىپ چىقىدۇ.
بۇنىڭدىن باشقا، نورمالسىز ئاۋازنىڭ دائىرىسىنى ئېنىقلاش ناھايىتى مۇھىم. مەسىلە پەقەت جىددىي توختىتىش ياكى ئارتۇق يۈكلىنىش سىگنالى قاتارلىق ئالاھىدە سىگنال ھالىتىدىلا يۈز بېرەمدۇ؟ ياكى نورمالسىز ئاۋاز بارلىق سىگناللارغا ئورتاقمۇ؟ ئەگەر پەقەت بەزى سىگناللار نورمالسىز ئاۋاز چىقارسا، سىگنال سىستېمىسىنىڭ مەنتىقىسىدا ياكى مۇناسىۋەتلىك سېنزورلاردا مەسىلە بولۇشى مۇمكىن. ئەگەر بارلىق سىگناللار نورمالسىز ئاۋاز چىقارسا، سىگنال چىرىغىنىڭ ئۈسكۈنىلىرىدە ياكى توك بىلەن تەمىنلەش سىستېمىسىدا مەسىلە بولۇشى مۇمكىن. بۇ مەسىلىلەرنى ئېنىقلاش تەكشۈرۈش دائىرىسىنى تارايتىشقا ۋە ۋاقىتنى تېجەپ قېلىشقا ياردەم بېرىدۇ.
سىگنال چىرىغىنىڭ ئاۋاز مەسىلىلىرىنى سىستېمىلىق ھەل قىلىش قەدەملىرى
1. توك بىلەن تەمىنلەش ۋە سىگنال لىنىيىسىنى تەكشۈرۈڭ
سىگنال چىرىغىنىڭ ئاۋاز مودۇلى مۇقىم توك مەنبەسىگە تايىنىشى كېرەك، شۇڭا بىرىنچى ۋەزىپە توك مەنبەسىنى تەكشۈرۈشتىن ئىبارەت. ئاسراش خادىملىرى ئالدى بىلەن ماشىنىنىڭ ئاساسلىق توك مەنبەسىنى ئېتىۋېتىشى، ئاندىن كۆپ مىقدارلىق ئۆلچەش ئەسۋابى ئارقىلىق سىگنال چىرىغىنىڭ توك تېرمىنالىدىكى توك بېسىمىنى ئۆلچەشى كېرەك، ئادەتتە 24V DC. ئەگەر توك بېسىمى بولمىسا ياكى كۆرۈنەرلىك تەۋرىنىش كۆرۈلمىسە، كېيىنكى قەدەم ئۇلىنىش ئۈسكۈنىسىنىڭ ئۇلىغۇچنىڭ يانغان ياكى ئوكسىدلىنىش ئەھۋالىنى تەكشۈرۈشتىن ئىبارەت. يانغان ئۇلىغۇچنى دەرھال ئالماشتۇرۇش، ئوكسىدلانغان ئۇلىنىش ئۈسكۈنىسىنى ئىنچىكە زىمپار بىلەن سىلاپ، ياخشى ئۇلىنىشنى كاپالەتلەندۈرۈش ئۈچۈن قايتا چىڭىتىش كېرەك.
ئاندىن، ئاگاھلاندۇرۇش چىرىغىنى تۇتاشتۇرىدىغان سىگنال سىمىنى ئىز قوغلاپ، ئاگاھلاندۇرۇش چىرىغىنىڭ تېرمىنال بۆلىكىدىن PLC چىقىش مودۇلى ياكى ئاگاھلاندۇرۇش كونترول ئۈسكۈنىسىگىچە بولغان سىملار ۋە ئۇلىغۇچلارنى تەكشۈرۈڭ. ئۇزۇن مۇددەتلىك تىترەشCNC ماشىنىسىسىم ئۇلىغۇچلىرىنى ئاسانلا بوشىتىپ ياكى بۇزۇۋېتىشى مۇمكىن. بۇزۇلغان قوغداش يەنە توسالغۇ پەيدا قىلىپ، سىگنالنىڭ نورمالسىزلىقىنى كەلتۈرۈپ چىقىرىشى مۇمكىن. ئاسراش جەريانىدا، ھەر بىر زاپچاسنى ئايرىم-ئايرىم تەكشۈرۈپ، تېرمىناللارنى قايتا ئۇلاپ، سىمنىڭ ياخشى ھالەتتە ئىكەنلىكىگە ۋە قوغداشنىڭ پۈتۈن ئىكەنلىكىگە كاپالەتلىك قىلىش ئۈچۈن ئۇلىنىش ۋىنتلىرىنى چىڭىتىڭ.
2. ئۈسكۈنىلەرنى تەكشۈرۈش ۋە ئاۋاز چىقىرىش زاپچاسلىرىنى ئالماشتۇرۇش
توك ۋە سىگنال لىنىيىسىنىڭ نورمال ئىكەنلىكىنى جەزملەشتۈرگەندىن كېيىن، ئاگاھلاندۇرۇش چىرىغىنىڭ ئىچىدىكى گۈدۈك ياكى ياڭراتقۇدا مەسىلە كۆرۈلگەن بولۇشى مۇمكىن. ئاگاھلاندۇرۇش چىرىغىنى ئۆچۈرگەندىن كېيىن، ئاگاھلاندۇرۇش چىرىغىنى چۇۋۇۋېتىپ، ئاۋاز چىقىرىش ئۈسكۈنىسىنىڭ يېرىلغان ياكى كۆيۈپ كەتكەن دىئافراگما قاتارلىق روشەن بۇزۇلۇشلارنى كۆز بىلەن تەكشۈرۈڭ. ئەگەر كۆرۈنۈشى نورمال بولسا، ئاۋاز چىقىرىش ئۈسكۈنىسىنىڭ قارشىلىقىنى ئۆلچەش ئۈچۈن كۆپ ئۆلچەش ئەسۋابى ئىشلىتىڭ. نورمالسىز قارشىلىق قىممىتى (ئىنتايىن يۇقىرى ياكى نۆلگە يېقىن) زاپچاسنىڭ بۇزۇلۇشىنى كۆرسىتىدۇ.
زاپچاسلارنى ئالماشتۇرغاندا، يېڭى زاپچاسنىڭ توك بېسىمى ئۆلچىمى ۋە ئورنىتىش ئۆلچىمىنىڭ كونا زاپچاسلار بىلەن ماس كېلىشىگە كاپالەتلىك قىلىڭ. ئورنىتىش جەريانىدا، ئىككىنچى قېتىملىق زىياننى كەلتۈرۈپ چىقىرىدىغان تەتۈر ئۇلىنىشتىن ساقلىنىش ئۈچۈن قۇتۇپلۇققا دىققەت قىلىڭ. لاياقەتلىك زاپچاسلارنى تاللاش ئاگاھلاندۇرۇش چىرىغىنىڭ ئۇزۇن مۇددەت مۇقىم ئىشلىشىگە كاپالەتلىك قىلىدۇ.
3. PLC سىستېمىسى پارامېتىرلىرى ۋە سىگنال لوگىكىسىنى تەكشۈرۈش
ئەگەر ئۈسكۈنىلەر پۈتۈن بولسا، كېيىنكى قەدەم ماشىنا قورالى كونترول سىستېمىسىدىكى سىگنال تەڭشىكىنى تەكشۈرۈشتىن ئىبارەت. سىگنال ئاۋازىنىڭ قوزغىتىلغان-قوزغىتىلمىغانلىقىنى تەكشۈرۈش ئۈچۈن PLC پروگرامما ئىنتېرفېيسى ياكى پارامېتىر تەڭشىكى بېتىنى ئىشلىتىڭ. بەزى ماشىنا قوراللىرى سىگنال ئاۋازىنى ئۆچۈرۈشكە يول قويىدۇ، بۇ سىگنال چىرىغىنىڭ جىمجىت بولۇشىغا سەۋەب بولۇشى مۇمكىن. شۇنداقلا، ھەر خىل سىگنال تىپلىرىنىڭ PLC چىقىرىشلىرىنىڭ نورمال ئىشلەۋاتقانلىقىنى تەكشۈرۈش مۇھىم. مەسىلەن، جىددىي توختىتىش سىگنالىنىڭ PLC چىقىرىش ئېغىزى سىگنال ئاۋازىنى قوزغىتالايدۇ-قوزغىتالمايدۇ. ئەگەر PLC ئىنكاس قايتۇرمىسا، جىددىي توختىتىش كۇنۇپكىسى ۋە مۇناسىۋەتلىك سېنزورلارنى تەكشۈرۈپ، ئالدى تەرەپ قوزغىتىش زاپچاسلىرىدا خاتالىق بار-يوقلۇقىنى كۆرۈڭ.
بەزى ئۈسكۈنىلەر سىگنال ئاۋازىنىڭ ئاۋازى ۋە چاستوتىسىنى تەڭشىيەلەيدۇ. ئەگەر ئاۋاز ئاجىز ياكى بۇرمىلانغان بولسا، ئاۋازنىڭ ئېنىق ۋە ئۈنۈملۈك چىقىشىغا كاپالەتلىك قىلىش ئۈچۈن ئۆزلۈكىدىن تەڭشىگەن تەڭشەكلەرنى ئەسلىگە كەلتۈرۈڭ ۋە پارامېتىرلارنى قايتا تەڭشەڭ.
رېمونتتىن كېيىنكى ئىقتىدار تەكشۈرۈشى ۋە دائىملىق ئاسراش تەۋسىيەلىرى
رېمونت قىلغاندىن كېيىن، ئاگاھلاندۇرۇش چىرىغىنىڭ ئاۋازىنىڭ ئېنىق ۋە مۇقىم ئىكەنلىكىگە كاپالەتلىك قىلىش ئۈچۈن، تەكشۈرۈش ئۈچۈن ھەر خىل ئاگاھلاندۇرۇش ئەھۋاللىرىنى تەقلىد قىلىشنى ئۇنتۇپ قالماڭ، مەسىلەن، جىددىي توختىتىش كۇنۇپكىسىنى بېسىش ياكى ئارتۇق يۈك سىنىقى ئېلىپ بېرىش قاتارلىقلار. خاتالىقنىڭ سەۋەبى ۋە كونكرېت رېمونت جەريانى توغرىسىدىكى تەپسىلىي خاتىرىلەر كېيىنكى ئاسراش جەريانىدا پايدىلىنىش ئۈچۈن ئۈسكۈنىلەرنى ئاسراش ھۆججىتىگە كىرگۈزۈلۈشى كېرەك.
نورمالسىز ئاگاھلاندۇرۇش چىرىغىنىڭ ئاۋازىنى ئازايتىش ئۈچۈن، دائىملىق ئاسراش پىلانى تۈزۈش تەۋسىيە قىلىنىدۇ. ئۈسكۈنىلەرنىڭ تىترىشى سەۋەبىدىن بوشىشىنىڭ ئالدىنى ئېلىش ئۈچۈن، ئاگاھلاندۇرۇش چىرىغىنىڭ سىم ئۇلىنىشى ۋە تېرمىنالىنىڭ چىڭلىقىنى كەم دېگەندە ھەر ئايدا بىر قېتىم تەكشۈرۈپ تۇرۇڭ. بۇنىڭدىن باشقا، تازىلاش جەريانىدا،CNC بۇراش مەركىزى، سۇ ۋە ماينىڭ سىگنال چىرىغىغا سىڭىپ كىرىشىنىڭ ۋە نەملىكنىڭ ئاۋاز چىقىرىش زاپچاسلىرىغا زىيان يەتكۈزۈشىنىڭ ئالدىنى ئېلىشقا دىققەت قىلىڭ. ئەگەر زاپچاسلارنىڭ كونىراپ قالغانلىقى بايقالسا، سىگنال سىستېمىسىنىڭ ئۇزۇن مۇددەتلىك ئۈنۈمىگە كاپالەتلىك قىلىش ئۈچۈن ۋاقتىدا ئالماشتۇرۇش ئىنتايىن مۇھىم.
«مەسىلىنى ھەل قىلىش - رېمونت قىلىش - دەلىللەش - ئالدىنى ئېلىش» تىن ئىبارەت سىستېمىلىق ئاسراش دەۋرىيلىكىنى قۇرۇش ئارقىلىق، ئاگاھلاندۇرۇش چىرىغىنىڭ ئاۋازىنىڭ ئىشەنچلىكلىكىنى يۇقىرى كۆتۈرۈپلا قالماي، يەنە ماشىنا ئۈسكۈنىسىنىڭ ئومۇمىي بىخەتەرلىك ئاگاھلاندۇرۇش ئىقتىدارىنى زور دەرىجىدە ئاشۇرۇپ، ئىشلەپچىقىرىشنىڭ راۋانلىقىغا كاپالەتلىك قىلغىلى بولىدۇ.
خۇلاسە
سىگنال چىرىغىدىكى نورمالسىزلىقلار كىچىككىنە كۆرۈنگەن بىلەن، ئۇلار ماشىنا ئەسۋابىنىڭ بىخەتەرلىك ئاگاھلاندۇرۇش سىستېمىسىنىڭ ئاساسلىق ئىقتىدارى ئۈچۈن ئىنتايىن مۇھىم. ئاسراش جەريانى «ئالدى بىلەن ئاسان، كېيىن قىيىن، ئاۋۋال ئۈسكۈنە، كېيىن يۇمشاق دېتال» پىرىنسىپىغا ئەمەل قىلىپ، توك بىلەن تەمىنلەش سىملىرى ۋە سىگنال يەتكۈزۈشتىن تارتىپ ئاۋاز چىقىرىش ئۈسكۈنىلىرى ۋە سىستېما تەڭشەكلىرىگىچە بولغان خاتالىق نۇقتىسىنى قەدەممۇ-قەدەم ئېنىقلىشى كېرەك. پەقەت شۇنداق قىلغاندىلا ئاگاھلاندۇرۇش چىرىغىنىڭ ئاۋاز ئىقتىدارىنى تېز ئەسلىگە كەلتۈرگىلى، CNC ماشىنا ئەسۋابىنىڭ خاتالىققا جاۋاب قايتۇرۇش سۈرئىتىنى يۇقىرى كۆتۈرگىلى ۋە ئىشلەپچىقىرىش بىخەتەرلىكىگە كاپالەتلىك قىلغىلى بولىدۇ. ئاسراش خادىملىرى پەقەت ئىلمىي ئاسراش ئۇسۇللىرىنىلا ئىگىلەپلا قالماي، يەنە دائىم ئالدىنى ئېلىش ئاسراش ئىشلىرىنى قىلىپ، خاتالىقلارنىڭ يۈز بېرىشىنى تۈپتىن ئازايتىشى ۋە CNC ماشىنىسىنىڭ بىخەتەر ۋە ئۈنۈملۈك ئىشلىشىگە كاپالەتلىك قىلىشى كېرەك.
ئېلان قىلىنغان ۋاقىت: 2025-يىلى 9-ئاينىڭ 3-كۈنى